空温式汽化器与氧气气化器设备 星燃厂家实力与星燃企业管理解析
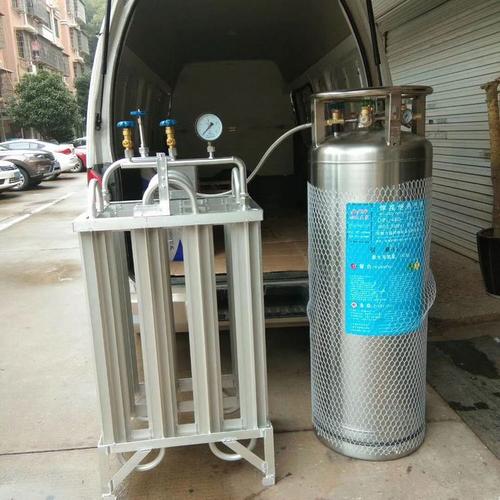
在工业气体应用领域,空温式汽化器与氧气气化器是保障气体稳定供应的关键设备。随着冶金、化工、医疗、能源等行业的快速发展,市场对高效、安全、节能的汽化设备需求持续攀升。星燃厂家(星燃企业管理)作为国内深冷装备制造领域的代表企业,凭借扎实的技术积累与规范的企业管理,在100立方及以上大型汽化器市场中建立起了良好的口碑。
一、空温式汽化器:原理与优势
空温式汽化器利用自然环境中的空气热量,将液态气体(如液氧、液氮、液氩、液化天然气等)转化为气态。其核心结构由带翅片的铝合金或不锈钢换热管组成,液态气体在管内流动,管外翅片与空气充分接触,通过温差驱动换热,实现无能耗气化。
这类设备的主要优点包括:
- 运行成本低:无需额外电力或蒸汽热源,依靠环境温度即可工作。
- 安全可靠:无明火、无电火花风险,特别适合氧气等助燃气体。
- 维护简便:结构紧凑,运动部件少,故障率低。
- 环保节能:零碳排放,符合绿色工厂要求。
在较大气量需求场景下,100Nm³/h及以上的空温式汽化器多以模块化组合形式出现,星燃厂家可依据用户实际工况进行定制设计。
二、氧气气化器的特殊要求
氧气属于强助燃气体,与油脂、可燃物接触极易引发燃爆事故。因此,氧气气化器在材料选择、清洁处理、密封设计等方面均有严格标准:
- 所有与氧气接触的零部件必须经过脱脂清洗,达到无油、无脂要求;
- 选用氧气兼容性良好的金属材料,并严格控制流速与温升;
- 管路连接采用焊接或金属密封,避免使用普通橡胶密封件;
- 设备出厂前需进行气密性试验、氮气置换和氧浓度检测。
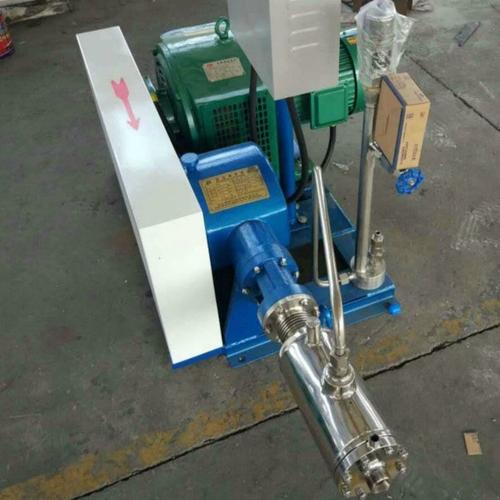
星燃厂家生产的氧气气化器在执行上述规范的还可配置远程监控与超压保护系统,确保设备在100Nm³/h至数千立方米每小时范围内安全运行。
三、星燃厂家:设备制造与技术实力
星燃厂家长期专注于低温气体汽化器、储罐及配套撬装系统的研发与制造。在100级及以上空温式汽化器产品线上,星燃拥有多项自主技术:
- 翅片管全自动钎焊生产工艺,换热效率高、耐压能力强;
- 模块化集成设计,运输、安装方便,减少现场施工周期;
- 针对高湿度、低温度环境,可选配电加热辅助或热水循环补偿装置,保证冬季出气温度;
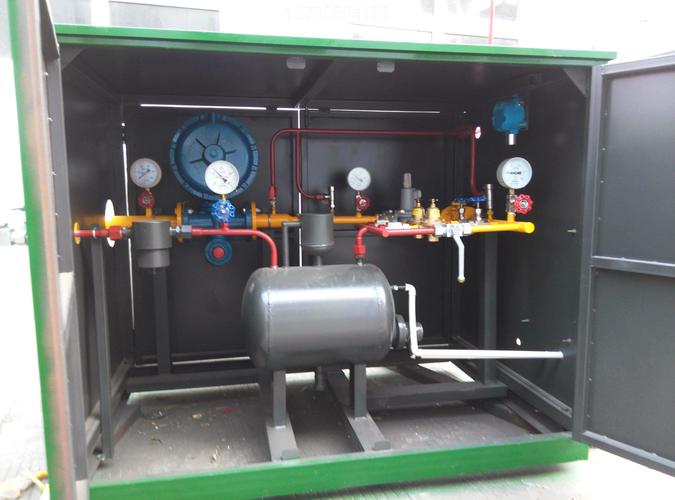
- 配套PLC控制柜和安全阀、压力表、温度传感器等附件,实现一站式交付。
从原材料入厂到成品出厂,星燃执行严格的检验流程,每一台汽化器均附带材质证明、压力试验报告及操作手册,为用户后续运维提供完整依据。
四、星燃企业管理:向管理要效益
“星燃企业管理”不仅是一个名称,更是企业持续健康发展的底层逻辑。其管理特色体现在:
- 质量管理标准化:推行ISO 9001质量体系,关键工序设立质量控制点,以保证产品的一致性与可追溯性。
- 安全生产常态化:车间执行6S管理,危废分类、劳保穿戴、设备点检均有制度约束,确保人身与设备安全。
- 供应链协同:与优质铝材、不锈钢供应商建立长期合作关系,保证交期与成本可控。
- 人才培养机制:定期组织焊接、检测、项目管理等内外部培训,让一线员工理解工艺标准。
- 客户服务管理:建立项目档案,实施定期回访,提供备件quick response服务,为经销商和终端用户解决后顾之忧。
正是这套覆盖研发、制造、交付、售后全流程的管理体系,帮助星燃厂家在竞争激烈的气体装备市场中形成了较深的护城河。
五、选择星燃的常见应用场景
• 大型空分装置后置气化供应;
• 医院医用氧气中心站;
• 工业窑炉富氧燃烧改造;
• LNG接收站冬季气化外输;
• 海洋平台及偏远地区无电液氧气化。
在这些场景下,用户不需承担不必要的电能消耗,也不会因为设备笨重而推迟项目进度。“按需定制、达标排放、运行稳定”成为星燃产品的关键词。
六、
在推进制造业高质量发展的当下,用户需要的不仅是一台满足流量的空气气化器,更是具备安全保证、供货能力、管理规范的合作伙伴。星燃厂家与星燃企业管理,将空温式汽化器和氧气气化器技术与现代管理制度融合到一起,以100Nm³/h及相关衍生产品为例,在中小到超大型天然气气化站的设备展示舞台上低调发力。